بهترین روش کنترل کیفیت در کارخانه های فولادی، استفاده از یک سیستم یکپارچه و چندمرحلهای است که بازرسی مواد اولیه، پایش فرایند تولید و آزمون محصول نهایی را در کنار یکدیگر قرار میدهد. تکیه بر یک روش بهتنهایی نمیتواند تمام عیوب احتمالی کنترل کیفیت را شناسایی کند؛ به همین دلیل، ترکیب بازرسی چشمی، کنترل ابعادی، آزمونهای شیمیایی و مکانیکی و روشهای آزمون غیرمخرب (NDT)، امکان ارزیابی دقیقتری از کیفیت محصولات فولادی را فراهم میکند. انتخاب روش مناسب نیز باید با توجه به نوع فرایند تولید، ویژگیهای محصول، میزان حساسیت خطا و الزامات استانداردهای فنی انجام شود. برای اجرای موثر کنترل کیفیت در کارخانههای فولادی، لازم است مراحل بازرسی و آزمون بهصورت مشخص تعریف شوند و معیارهای پذیرش یا رد محصول، روش نمونهبرداری، تجهیزات اندازهگیری و شیوه ثبت نتایج از قبل تعیین شده باشند. در این مقاله، مراحل کنترل کیفیت از بررسی مواد اولیه تا ارزیابی محصول نهایی را بررسی میکنیم؛ سپس با مهمترین روشهای بازرسی و آزمون، نحوه انتخاب سیستم مناسب، استانداردهای مرتبط و خطاهای رایج در فرایند کنترل کیفیت آشنا میشویم. همچنین شاخصهایی را معرفی میکنیم که به کمک آنها میتوان عملکرد سیستم کنترل کیفیت و میزان اثربخشی آن را ارزیابی کرد. از آنجا که کیفیت و انطباق محصول با استانداردها بر ارزش تجاری آن تأثیر میگذارد، بررسی مشخصات فنی و همچنین مثل قیمت تیرآهن صادراتی در مشهد نیز میتواند در ارزیابی و مقایسه محصولات فولادی برای خریداران و فعالان این حوزه اهمیت داشته باشد.
کنترل کیفیت در کارخانههای فولادی در چه مراحلی انجام میشود؟
کنترل کیفیت در کارخانههای فولادی از زمان ورود مواد اولیه آغاز میشود و تا بررسی محصول نهایی و تایید انطباق آن با مشخصات فنی ادامه پیدا میکند. اجرای این فرایند در مراحل مختلف باعث میشود انحرافات احتمالی پیش از انتقال به مرحله بعد شناسایی شوند و از افزایش هزینههای اصلاح و دوبارهکاری جلوگیری شود. هر مرحله نیز معیارهای ارزیابی و روشهای بازرسی مخصوص به خود را دارد.
کنترل کیفیت مواد اولیه ورودی
کنترل کیفیت مواد اولیه ورودی با هدف اطمینان از مطابقت مواد دریافتی با مشخصات فنی و الزامات خرید انجام میشود. پیش از ورود مواد به چرخه تولید، واحد کنترل کیفیت باید مدارک همراه محموله، وضعیت ظاهری و ویژگیهای مورد نیاز آن را بررسی کند. پذیرش بدون ارزیابی مواد اولیه ممکن است باعث ورود ناخالصیها یا ترکیبات نامناسب به فرایند تولید شود.
مهمترین اقدامات این مرحله عبارتاند از:
- بررسی اسناد فنی: مشخصات درجشده در سفارش خرید، گواهیهای کیفی و اطلاعات شناسایی محموله با یکدیگر تطبیق داده میشوند.
- بازرسی ظاهری: آلودگی، رطوبت، زنگزدگی، آسیبدیدگی یا شرایط نامناسب نگهداری بررسی میشوند.
- نمونهبرداری: در صورت نیاز، نمونههایی برای انجام آزمایشهای شیمیایی یا سایر آزمونهای موردنیاز برداشت میشوند.
- تعیین وضعیت محموله: مواد پس از بررسی در وضعیت پذیرش، رد یا قرنطینه قرار میگیرند.
برای مثال، اگر ترکیب شیمیایی یک ماده اولیه در مشخصات فنی اهمیت داشته باشد، انجام آنالیز آزمایشگاهی میتواند میزان عناصر تشکیلدهنده را مشخص کند. نتیجه این آزمایش باید با محدوده مجاز تعیینشده در اسناد فنی مقایسه شود.
کنترل کیفیت حین فرایند تولید
کنترل کیفیت حین فرایند تولید به پایش شرایط عملیاتی و شناسایی انحرافات در زمان انجام فعالیتهای صنعتی اختصاص دارد. هدف اصلی این مرحله، جلوگیری از گسترش خطاهایی است که ممکن است در اثر تغییر تنظیمات تجهیزات، نوسان دما یا عملکرد نامناسب دستگاهها ایجاد شوند. برای نمونه، در فرایند نورد، عواملی مانند دمای عملیاتی، سرعت خط، تنظیم غلتکها و شرایط خنککاری میتوانند بر ویژگیهای خروجی اثر بگذارند. تغییر نامناسب این پارامترها ممکن است باعث نوسان ابعادی یا ایجاد عیوب سطحی شود.
اقدامات مهم در این مرحله شامل موارد زیر است:
- پایش پارامترهای عملیاتی و مقایسه آنها با محدودههای تعیینشده
- بررسی وضعیت تجهیزات و عملکرد ابزارهای کنترلی
- اندازهگیری نمونههای میانی در فواصل زمانی مشخص
- ثبت تغییرات غیرعادی و اطلاعرسانی به مسئولان تولید
- بررسی علت انحراف و اجرای اقدامات اصلاحی
کنترل حین تولید زمانی مؤثر است که نتایج اندازهگیری به تصمیمهای اجرایی منجر شوند. برای مثال، اگر اندازهگیریهای متوالی نشان دهند که یک مشخصه به محدوده مجاز نزدیک شده است، بررسی تنظیمات دستگاه میتواند از تولید خروجی نامنطبق جلوگیری کند.
بازرسی و کنترل کیفیت محصول نهایی
بازرسی محصول نهایی آخرین مرحله ارزیابی پیش از تایید خروجی برای بستهبندی یا ارسال است. در این بخش، مشخصات واقعی خروجی با الزامات فنی، سفارش مشتری و معیارهای پذیرش مقایسه میشوند تا وضعیت انطباق آن مشخص شود. نوع بررسی به ویژگیهای موردنیاز بستگی دارد و ممکن است شامل اندازهگیری ابعادی، ارزیابی ظاهری، آزمونهای مکانیکی، آنالیز شیمیایی یا آزمونهای غیرمخرب باشد. برای مثال، اگر بررسی استحکام کششی در مشخصات فنی الزامی باشد، نتیجه آزمون کشش باید با مقدار تعیینشده در استاندارد یا قرارداد مقایسه شود.
پس از تکمیل بازرسی، خروجی در یکی از وضعیتهای زیر قرار میگیرد:
- پذیرش: تمام معیارهای مورد نیاز برآورده شدهاند.
- رد: نتیجه با الزامات فنی مطابقت ندارد و امکان پذیرش آن وجود ندارد.
- بررسی تکمیلی: برای تصمیمگیری به آزمایش، ارزیابی یا بررسی مجدد نیاز است.
ثبت شماره محموله، شناسه تولید و نتایج آزمونها نیز اهمیت زیادی دارد؛ زیرا در صورت گزارش مشکل پس از ارسال، امکان شناسایی سوابق مرتبط و محدود کردن دامنه بررسی فراهم میشود.
مهمترین روشهای کنترل کیفیت در کارخانههای فولادی کداماند؟
مهمترین روشهای کنترل کیفیت در کارخانههای فولادی شامل بازرسی چشمی، اندازهگیری ابعادی، آزمونهای شیمیایی و مکانیکی، آزمایشهای غیرمخرب و کنترل آماری فرایند هستند. هر روش برای بررسی ویژگی مشخصی طراحی شده است؛ بنابراین انتخاب آن باید براساس نوع عیب احتمالی، جنس ماده و الزامات فنی صورت بگیرد. استفاده ترکیبی از این روشها تصویر دقیقتری از وضعیت کیفیت ارائه میدهد.
بازرسی چشمی و کنترل ابعادی
بازرسی چشمی برای شناسایی عیوب قابل مشاهده روی سطح قطعات و خروجی خطوط تولید به کار میرود. در این روش، بازرس با بررسی مستقیم نمونه و استفاده از ابزارهای کمکی، وضعیت ظاهری آن را ارزیابی میکند. ترکهای سطحی قابل مشاهده، خراش، پوستهشدگی، تغییر شکل و ناهمواریها از جمله مواردی هستند که ممکن است در این مرحله شناسایی شوند. کنترل ابعادی نیز با ابزارهایی مانند کولیس، میکرومتر، گیجهای اندازهگیری و تجهیزات دقیقتر انجام میشود. هدف این بررسی، اطمینان از قرار گرفتن اندازههای واقعی در محدوده تلرانسهای تعیینشده است.
برای اجرای صحیح این دو روش باید به چند نکته توجه کرد:
- شرایط نور و دسترسی به سطح نمونه برای بازرسی چشمی مناسب باشد.
- ابزار اندازهگیری متناسب با دقت مورد نیاز انتخاب شود.
- محل و تعداد نقاط اندازهگیری مشخص باشد.
- نتایج با نقشه یا مشخصات فنی معتبر مقایسه شوند.
این روشها برای تشخیص ایرادهای ظاهری و ابعادی کاربرد دارند، اما نمیتوانند تمام ناپیوستگیهای داخلی را شناسایی کنند. به همین دلیل، در صورت نیاز به بررسی ساختار درونی باید از آزمونهای تخصصیتر استفاده شود.
آزمونهای شیمیایی و مکانیکی
آزمونهای شیمیایی و مکانیکی برای بررسی ترکیب عناصر و ارزیابی رفتار ماده در برابر نیروهای واردشده انجام میشوند. این دو گروه آزمایش اطلاعات متفاوتی در اختیار واحد کنترل کیفیت قرار میدهند و نتایج آنها باید متناسب با مشخصات فنی مورد انتظار تفسیر شوند.
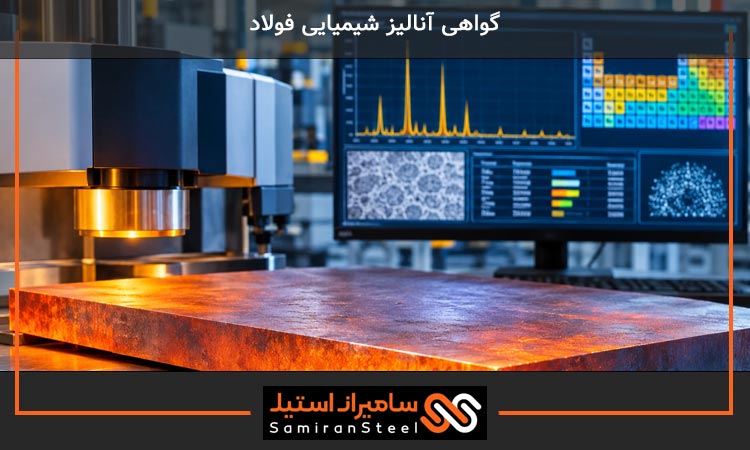
آزمونهای شیمیایی میزان عناصر تشکیلدهنده ماده را مشخص میکنند. یکی از روشهای مورد استفاده در این زمینه، طیفسنجی نشر نوری (OES) است که با تحلیل سیگنالهای نوری حاصل از برانگیختگی عناصر، امکان بررسی ترکیب شیمیایی را فراهم میکند. این آزمایش میتواند برای اندازهگیری عناصری مانند کربن، منگنز و سیلیسیم به کار رود.
آزمونهای مکانیکی رفتار نمونه را هنگام اعمال نیرو بررسی میکنند. مهمترین آنها عبارتاند از:
- آزمون کشش: برای اندازهگیری استحکام تسلیم، استحکام کششی نهایی و ازدیاد طول.
- آزمون سختی: برای سنجش مقاومت ماده در برابر فرورفتگی با روشهایی مانند برینل، راکول و ویکرز.
- آزمون ضربه: برای بررسی میزان انرژی جذبشده هنگام وارد شدن ضربه، معمولاً با روش شارپی.
- آزمون خمش: برای ارزیابی رفتار نمونه هنگام اعمال نیرو و بررسی برخی محدودیتهای شکلپذیری.
انتخاب این آزمایشها به نوع ماده و الزامات کاربردی آن بستگی دارد. برای مثال، آزمون سختی نمیتواند جایگزین آزمون کشش شود؛ زیرا این دو آزمایش ویژگیهای متفاوتی را اندازهگیری میکنند.
آزمونهای غیرمخرب (NDT)
آزمونهای غیرمخرب یا NDT روشهایی برای شناسایی برخی عیوب سطحی و داخلی هستند که بدون تخریب نمونه انجام میشوند. این آزمایشها زمانی اهمیت پیدا میکنند که بررسی ظاهری برای اطمینان از سلامت قطعه کافی نباشد یا امکان تخریب نمونه برای ارزیابی وجود نداشته باشد.
روشهای متداول آزمون غیرمخرب عبارتاند از:
- آزمون فراصوتی (UT): از امواج صوتی با فرکانس بالا برای شناسایی ناپیوستگیهای داخلی و بررسی ضخامت در شرایط مناسب استفاده میکند.
- آزمون رادیوگرافی (RT): با استفاده از پرتوهای ایکس یا گاما، تصویری از ساختار داخلی ایجاد میکند و امکان بررسی برخی عیوب را فراهم میسازد.
- آزمون ذرات مغناطیسی (MT): برای شناسایی ناپیوستگیهای سطحی و نزدیک به سطح در مواد فرومغناطیس کاربرد دارد.
- آزمون مایعات نافذ (PT): برای آشکارسازی عیوب سطحی باز در مواد غیرمتخلخل استفاده میشود.
هرکدام از این روشها محدودیتهای خاص خود را دارند. برای مثال، آزمون ذرات مغناطیسی برای مواد غیر مغناطیسی مناسب نیست و مایعات نافذ نیز نمیتوانند عیوب داخلی بسته را آشکار کنند. بنابراین، انتخاب روش باید براساس جنس قطعه، نوع ناپیوستگی احتمالی، شکل هندسی و شرایط بازرسی انجام شود.
کنترل آماری فرایند (SPC)
کنترل آماری فرایند (Statistical Process Control) روشی برای تحلیل تغییرات تولید با استفاده از دادههای اندازهگیریشده است. در این رویکرد، بهجای تمرکز صرف بر خروجی نهایی، رفتار فرایند در طول زمان بررسی میشود تا تغییرات غیرعادی پیش از ایجاد تعداد زیادی محصول نامنطبق شناسایی شوند. یکی از ابزارهای اصلی این روش، نمودار کنترل است. این نمودار مقادیر اندازهگیریشده را در طول زمان نمایش میدهد و با استفاده از حدود کنترل، امکان تشخیص تغییرات غیرعادی را فراهم میکند. برای اجرای SPC ابتدا باید مشخصهای مانند یک بعد، دما یا پارامتر عملیاتی انتخاب شود. سپس نمونهبرداری در فواصل مشخص انجام میگیرد و دادهها روی نمودار ثبت میشوند. اگر الگوی نتایج نشانهای از خارج شدن فرایند از کنترل آماری داشته باشد، باید علت آن بررسی شود.
برای مثال، اگر اندازهگیریهای متوالی یک مشخصه بهتدریج در یک جهت تغییر کنند، ممکن است تنظیمات دستگاه یا شرایط عملیاتی دچار انحراف شده باشد. شناسایی این روند به کارخانه کمک میکند پیش از افزایش تعداد خروجیهای نامنطبق، برای اصلاح شرایط اقدام کند.
نمونهبرداری و آزمونهای دورهای
نمونهبرداری روشی برای ارزیابی یک محموله یا سری تولید با بررسی تعداد مشخصی از نمونههاست. این روش زمانی استفاده میشود که آزمایش تمام خروجیها امکانپذیر نباشد یا بر اساس الزامات فنی، بررسی نمونهها برای تصمیمگیری کفایت کند. در برنامه نمونهبرداری باید عواملی مانند اندازه محموله، سطح ریسک، نوع ویژگی مورد ارزیابی و استاندارد مرجع در نظر گرفته شوند. اگر تعداد نمونهها بدون توجه به این عوامل تعیین شود، نتایج ممکن است نماینده مناسبی از کل محموله نباشند. آزمونهای دورهای نیز برای بررسی مستمر عملکرد تجهیزات، ثبات فرآیند و انطباق خروجی با معیارهای فنی انجام میشوند. فاصله زمانی این آزمایشها باید براساس شرایط تولید، سابقه نتایج و میزان حساسیت فرایند تعیین شود. تفاوت نمونهبرداری با بازرسی صددرصدی در تعداد واحدهای بررسیشده است. در نمونهبرداری، تصمیمگیری بر اساس نتایج تعداد مشخصی از نمونهها انجام میشود؛ اما در بازرسی صددرصدی تمام واحدهای موردنظر بررسی میشوند. انتخاب میان این دو روش باید با توجه به الزامات و ریسکهای فرایند صورت بگیرد.
چگونه روش مناسب کنترل کیفیت را در کارخانه فولادی انتخاب کنیم؟
انتخاب روش مناسب کنترل کیفیت در کارخانه فولادی به نوع فرایند تولید، ویژگی مورد ارزیابی، میزان حساسیت خطا و الزامات فنی بستگی دارد. یک آزمون ممکن است برای شناسایی عیوب سطحی مناسب باشد، اما برای بررسی ترکیب شیمیایی یا ناپیوستگیهای داخلی کاربردی نداشته باشد. به همین دلیل، پیش از انتخاب روش باید مشخص شود چه چیزی قرار است اندازهگیری شود و نتیجه آن چه تاثیری بر تصمیمگیری خواهد داشت.
تاثیر نوع فرایند تولید بر انتخاب روش کنترل کیفیت
هر فرایند صنعتی شرایط عملیاتی و احتمال بروز عیوب متفاوتی دارد؛ بنابراین روشهای بازرسی نیز باید با ماهیت همان مرحله هماهنگ باشند. برای مثال، در فرایند ذوب بررسی ترکیب شیمیایی اهمیت دارد، درحالیکه در عملیات نورد کنترل ابعاد و پایش شرایط عملیاتی نیز نقش مهمی پیدا میکند.
برای انتخاب روش مناسب میتوان به این موارد توجه کرد:
- ذوب و آمادهسازی مواد: بررسی ترکیب شیمیایی و پایش پارامترهای فرایند اهمیت دارد.
- ریختهگری: شناسایی برخی ناپیوستگیهای سطحی و داخلی متناسب با نوع قطعه ضروری است.
- نورد: اندازهگیری ابعاد، بررسی وضعیت سطح و کنترل شرایط عملیاتی مورد توجه قرار میگیرد.
- عملیات حرارتی: ارزیابی سختی و سایر خواص موردنیاز برای بررسی نتیجه فرایند انجام میشود.
این دستهبندی به معنای محدود بودن هر آزمون به یک مرحله نیست؛ بلکه نشان میدهد اولویتهای کنترلی با توجه به نوع عملیات تغییر میکنند.
نقش میزان حساسیت و ریسک خطا در انتخاب روش
میزان ریسک خطا مشخص میکند چه سطحی از بازرسی و چه نوع آزمونی مورد نیاز است. اگر یک نقص احتمالی بتواند عملکرد قطعه یا ایمنی تجهیزات را تحت تاثیر قرار دهد، روش انتخابی باید قابلیت تشخیص مناسبی برای همان نوع عیب داشته باشد. یکی از ابزارهای ارزیابی ریسک، تحلیل حالات خرابی و آثار آن (FMEA) است. در این روش، خطاهای احتمالی شناسایی میشوند و براساس عواملی مانند شدت پیامد، احتمال وقوع و قابلیت کشف مورد بررسی قرار میگیرند. برای مثال، اگر احتمال وجود یک ناپیوستگی داخلی مطرح باشد، بازرسی چشمی بهتنهایی کافی نیست. در چنین شرایطی باید امکان استفاده از روشهایی مانند آزمون فراصوتی یا رادیوگرافی بررسی شود. البته انتخاب نهایی به جنس ماده، شکل قطعه و نوع عیب احتمالی وابسته است.
اهمیت الزامات فنی و استانداردهای مورد نیاز
الزامات فنی و استانداردهای مرجع مشخص میکنند که آزمونها با چه روش و شرایطی انجام شوند و نتایج براساس چه معیارهایی ارزیابی شوند. به همین دلیل، پیش از انتخاب تجهیزات یا تدوین برنامه بازرسی، باید اسناد فنی مرتبط با فرایند و سفارش مشتری بررسی شوند. این اسناد ممکن است شامل استانداردهای ملی و بینالمللی، مشخصات قراردادی، دستورالعملهای آزمون و الزامات اختصاصی مشتری باشند. برای مثال، استانداردهای آزمون کشش میتوانند نحوه آمادهسازی نمونه، شرایط اجرای آزمایش و شیوه گزارش نتایج را مشخص کنند.
در زمان انتخاب استاندارد باید به چند نکته توجه شود:
- شماره و ویرایش استاندارد مورد استفاده مشخص باشد.
- روش آزمون با جنس ماده و ویژگی مورد بررسی تناسب داشته باشد.
- معیار پذیرش از استاندارد یا مشخصات فنی معتبر استخراج شود.
- الزامات قراردادی مشتری با معیارهای عمومی جایگزین نشوند.
همچنین باید میان استاندارد مدیریت کیفیت و استاندارد فنی آزمون تفاوت قائل شد. ISO 9001 چارچوب مدیریت فرایندهای کیفیت را ارائه میدهد، اما روش اجرای آزمایشهای تخصصی باید براساس استاندارد مربوط به همان آزمون تعیین شود.
مراحل اجرای یک سیستم کنترل کیفیت موثر در کارخانه فولادی چیست؟
اجرای یک سیستم کنترل کیفیت مؤثر به تدوین دستورالعملهای مشخص، تعیین معیارهای پذیرش، ثبت نتایج و تعریف مسئولیتها نیاز دارد. وجود تجهیزات آزمایشگاهی بهتنهایی تضمینکننده کیفیت نیست؛ زیرا اگر روش انجام آزمون و نحوه رسیدگی به مغایرتها مشخص نباشد، نتایج اندازهگیری به تصمیمهای قابل اجرا تبدیل نمیشوند.
تدوین دستورالعملهای بازرسی و آزمون
دستورالعملهای بازرسی و آزمون مشخص میکنند هر بررسی در چه زمانی، توسط چه فردی و با چه روشی انجام شود. این اسناد باید اطلاعات لازم را برای اجرای یکسان و قابل تکرار آزمایشها در اختیار کارکنان قرار دهند.
یک دستورالعمل مناسب معمولاً شامل موارد زیر است:
- هدف و محدوده اجرای بازرسی
- مشخصات نمونه یا محموله مورد بررسی
- روش نمونهبرداری و آمادهسازی نمونه
- تجهیزات و ابزارهای مورد نیاز
- مراحل انجام آزمون و شرایط آن
- معیارهای پذیرش یا رد نتیجه
- نحوه ثبت و گزارش یافتهها
برای مثال، دستورالعمل آزمون کشش باید روش آمادهسازی نمونه، نحوه قرارگیری آن در دستگاه، شرایط اجرای آزمایش و اطلاعات مورد نیاز برای گزارش نتیجه را مشخص کند. وجود چنین جزئیاتی باعث میشود نتیجه آزمایش به برداشت شخصی افراد وابستگی کمتری داشته باشد.
تعیین معیارهای پذیرش و رد
معیارهای پذیرش و رد مشخص میکنند چه نتیجهای قابل قبول است و در چه شرایطی باید یک محموله یا خروجی برای بررسی بیشتر متوقف شود. این حدود باید پیش از انجام بازرسی و براساس استاندارد مرجع، مشخصات فنی یا توافق قراردادی تعیین شوند.
برای مثال، اگر یک مشخصه ابعادی دارای تلرانس مشخص باشد، اندازهگیری خارج از محدوده مجاز میتواند بهعنوان عدم انطباق ثبت شود. در آزمونهای مکانیکی نیز نتایج باید با مقادیر تعیینشده در استاندارد یا مشخصات فنی مقایسه شوند.
نکته مهم، تفاوت میان حدود مشخصات فنی و حدود کنترل آماری است. حدود مشخصات، معیار پذیرش خروجی را تعیین میکنند؛ اما حدود کنترل در نمودارهای SPC برای بررسی پایداری فرایند به کار میروند. این دو مفهوم یکسان نیستند و نباید به جای یکدیگر استفاده شوند.
ثبت نتایج و مستندسازی فرایندها
مستندسازی باعث میشود سوابق بازرسی، نتایج آزمایشها و تصمیمهای مربوط به پذیرش یا رد قابل پیگیری باشند. بدون ثبت دقیق اطلاعات، بررسی علت بروز یک مشکل یا مقایسه عملکرد خطوط تولید در دورههای مختلف دشوار خواهد بود.
اطلاعاتی که بهتر است در سوابق کنترل کیفیت ثبت شوند عبارتاند از:
- تاریخ و زمان انجام آزمون
- شناسه محموله، شماره ذوب یا کد تولید
- مشخصات نمونه و محل برداشت آن
- روش آزمون و تجهیزات استفادهشده
- نام یا شناسه فرد انجامدهنده بازرسی
- نتیجه اندازهگیری و معیار مرجع
- وضعیت نهایی و اقدامات انجامشده در صورت مشاهده مغایرت
ثبت این اطلاعات به ردیابی خروجی کمک میکند. برای مثال، اگر پس از ارسال یک محموله مشکلی گزارش شود، سوابق شماره ذوب و نتایج آزمایشها میتوانند محدوده بررسی را دقیقتر کنند.
کالیبراسیون تجهیزات اندازهگیری
کالیبراسیون برای اطمینان از صحت عملکرد تجهیزات اندازهگیری و مشخص شدن میزان خطای آنها انجام میشود. ابزارهایی مانند کولیس، میکرومتر، دستگاه آزمون کشش و تجهیزات آزمایشگاهی باید مطابق برنامه مشخص و الزامات مربوط بررسی شوند. اگر دستگاه اندازهگیری مقدار نادرستی نمایش دهد، حتی اجرای صحیح دستورالعمل آزمون نیز ممکن است به نتیجه اشتباه منجر شود. به همین دلیل، وضعیت کالیبراسیون تجهیزات باید پیش از استفاده بررسی و سوابق آن نگهداری شود. در برنامه کنترل تجهیزات، مواردی مانند شناسه دستگاه، تاریخ کالیبراسیون، نتیجه بررسی، محدوده اندازهگیری و زمان کالیبراسیون بعدی ثبت میشوند. همچنین اگر مشخص شود دستگاه از وضعیت قابل قبول خارج شده است، باید نتایج اندازهگیریهای قبلی که ممکن است تحت تأثیر قرار گرفته باشند، ارزیابی شوند.
بررسی مغایرتها و اقدامات اصلاحی
هرگاه نتیجه بازرسی با معیارهای تعیینشده مطابقت نداشته باشد، باید فرایند رسیدگی به عدم انطباق آغاز شود. در این مرحله، ابتدا خروجی مشکوک شناسایی و از انتقال یا استفاده ناخواسته آن جلوگیری میشود؛ سپس علت احتمالی مشکل مورد بررسی قرار میگیرد. اقدامات اصلاحی نباید فقط به رفع اثر ظاهری خطا محدود شوند. برای مثال، اگر تغییر تنظیمات یک دستگاه باعث ایجاد نوسان ابعادی شده باشد، اصلاح چند نمونه معیوب مشکل اصلی را برطرف نمیکند. لازم است علت تغییر تنظیمات مشخص و از تکرار آن جلوگیری شود.
فرایند رسیدگی معمولاً شامل این مراحل است:
- شناسایی و ثبت عدم انطباق
- جداسازی یا تعیین تکلیف خروجی مشکوک
- بررسی علت ریشهای مشکل
- تعریف و اجرای اقدام اصلاحی
- ارزیابی اثربخشی اقدام انجامشده
روشهایی مانند تحلیل علت ریشهای (RCA) و نمودار استخوان ماهی میتوانند به بررسی منظم عوامل ایجاد کننده مشکل کمک کنند.
رایجترین خطاها در کنترل کیفیت کارخانههای فولادی چیست؟
خطاهای کنترل کیفیت معمولاً زمانی ایجاد میشوند که بازرسیها بهصورت ناقص انجام شوند، تجهیزات دقت کافی نداشته باشند یا نتایج آزمایشها بهدرستی تحلیل نشوند. این مشکلات ممکن است باعث عبور خروجی نامنطبق از مراحل کنترل یا تکرار یک ایراد در دورههای بعدی تولید شوند. شناسایی این ضعفها به کارخانه کمک میکند برنامه بازرسی خود را اصلاح کند.
اتکا به بازرسی محصول نهایی
یکی از خطاهای رایج، محدود کردن کنترل کیفیت به مرحله پایانی تولید است. در این شرایط، بسیاری از انحرافات در مراحل قبلی شناسایی نمیشوند و ممکن است تعداد زیادی خروجی با یک نقص مشترک تولید شود. برای جلوگیری از این مشکل، باید نقاط کنترل در مراحل مختلف فرایند تعریف شوند. ارزیابی مواد ورودی، پایش پارامترهای عملیاتی و بازرسی نمونههای میانی کمک میکنند مشکلات در زمان مناسب شناسایی شوند. بازرسی نهایی همچنان ضروری است، اما نباید تنها ابزار تشخیص کیفیت باشد.
استفاده از تجهیزات اندازهگیری کالیبرهنشده
استفاده از ابزارهای خارج از وضعیت کالیبراسیون میتواند دقت نتایج را کاهش دهد. در چنین شرایطی ممکن است یک نمونه نامنطبق بهاشتباه پذیرفته شود یا نمونه سالم بهعنوان خروجی مردود تشخیص داده شود. برای پیشگیری از این خطا، باید وضعیت کالیبراسیون تجهیزات پیش از استفاده بررسی شود. همچنین ابزارهای آسیبدیده یا دارای نتایج نامعتبر باید از چرخه اندازهگیری خارج شوند تا دادههای نادرست وارد سوابق کنترل کیفیت نشوند.
ثبت ناقص نتایج آزمونها
ثبت نکردن اطلاعاتی مانند شناسه نمونه، تاریخ آزمون، روش اندازهگیری یا مشخصات دستگاه، قابلیت پیگیری نتایج را کاهش میدهد. حتی اگر آزمایش بهدرستی انجام شده باشد، نبود اطلاعات کافی میتواند استفاده مجدد از نتیجه یا بررسی علت مغایرت را دشوار کند.
راهکار مناسب، استفاده از فرمهای استاندارد ثبت نتایج یا سامانههای مدیریت اطلاعات آزمایشگاهی (LIMS) است. در این سامانهها میتوان ارتباط میان نمونه، آزمون، دستگاه و نتیجه نهایی را حفظ کرد.
بیتوجهی به علت اصلی عیوب و تکرار خطاها
رفع یک خروجی معیوب بدون بررسی علت ایجاد آن، فقط اثر مشکل را در همان مورد برطرف میکند. اگر منشأ خطا همچنان در فرایند باقی بماند، احتمال تکرار آن در تولیدهای بعدی وجود دارد. برای مثال، اگر نتایج چند آزمون متوالی از محدوده مورد انتظار خارج شوند، باید عواملی مانند تغییر مواد ورودی، وضعیت تجهیزات، شرایط عملیاتی و روش اجرای آزمون بررسی شوند. تحلیل علت ریشهای کمک میکند اقدام اصلاحی به عامل اصلی مشکل متصل باشد، نه صرفا نشانههای آن.
استانداردهای مرتبط با کنترل کیفیت در کارخانههای فولادی
استانداردهای مرتبط با کنترل کیفیت در کارخانههای فولادی، چارچوبی برای مدیریت فرایندها و تعیین الزامات فنی بازرسی و آزمون فراهم میکنند. این استانداردها از نظر کاربرد یکسان نیستند؛ برخی به سیستم مدیریت کیفیت مربوط میشوند و برخی دیگر روش انجام آزمایش یا معیار ارزیابی یک ویژگی مشخص را تعیین میکنند.
استاندارد ISO 9001 و مدیریت کیفیت
استاندارد ISO 9001 الزامات سیستم مدیریت کیفیت را مشخص میکند و به سازمانها کمک میکند فرایندهای خود را بهصورت نظاممند طراحی، اجرا و ارزیابی کنند. در کارخانههای فولادی، استقرار این استاندارد میتواند به تعریف مسئولیتها، کنترل مستندات، مدیریت عدم انطباق و بهبود مستمر عملکرد کمک کند.
بخشهای مهم این چارچوب شامل موارد زیر هستند:
- تعیین فرایندها و مسئولیتهای مرتبط با کیفیت
- شناسایی ریسکها و فرصتهای مؤثر بر عملکرد
- کنترل منابع و تجهیزات پایش و اندازهگیری
- ارزیابی عملکرد فرایندها و رضایت مشتری
- رسیدگی به عدم انطباق و اجرای اقدامات اصلاحی
دریافت گواهینامه ISO 9001 بهتنهایی کیفیت فنی تمام خروجیهای کارخانه را تضمین نمیکند. این استاندارد بر سیستم مدیریت کیفیت تمرکز دارد و برای تأیید ویژگیهای فنی هر خروجی، همچنان باید آزمونها و معیارهای تخصصی مربوط اجرا شوند.
نقش استانداردهای فنی در تعیین معیارهای بازرسی و آزمون
استانداردهای فنی مشخص میکنند آزمونها با چه روش و شرایطی انجام شوند و نتایج بر چه اساسی ارزیابی شوند. انتخاب استاندارد مناسب به نوع آزمون، جنس ماده، شکل نمونه و ویژگی مورد بررسی بستگی دارد. برای مثال، در حوزه آزمون مواد و فلزات، استانداردهای ASTM و ISO روشهای مختلفی را برای انجام آزمایشهای مکانیکی و ارزیابی مواد تعریف میکنند. همچنین استانداردهای تخصصی آزمون غیرمخرب، شرایط اجرای روشهایی مانند فراصوتی و رادیوگرافی را مشخص میکنند.
در زمان استفاده از استانداردها باید به چند نکته توجه شود:
- شماره و ویرایش استاندارد مورد استناد باید مشخص باشد.
- روش آزمون باید با نوع نمونه و ویژگی مورد بررسی تناسب داشته باشد.
- معیار پذیرش باید از استاندارد یا مشخصات فنی معتبر استخراج شود.
- الزامات قراردادی مشتری نباید با فرضهای عمومی جایگزین شوند.
به این ترتیب، استانداردهای فنی مبنای مشترکی برای اجرای آزمون و تفسیر نتایج فراهم میکنند و از تفاوت در شیوه ارزیابی میان واحدهای مختلف جلوگیری خواهند کرد.
چگونه عملکرد سیستم کنترل کیفیت کارخانه را ارزیابی کنیم؟
عملکرد سیستم کنترل کیفیت کارخانه را میتوان با بررسی شاخصهایی مانند نرخ محصولات نامنطبق، میزان دوبارهکاری و ضایعات، تکرار مغایرتها و زمان رسیدگی به مشکلات ارزیابی کرد. این شاخصها نشان میدهند سیستم تا چه اندازه در شناسایی ایرادها، جلوگیری از تکرار آنها و بهبود فرایند تولید موفق عمل میکند.
نرخ محصولات نامنطبق
نرخ محصولات نامنطبق نشان میدهد چه سهمی از خروجی بررسیشده با معیارهای پذیرش مطابقت ندارد. این شاخص به کارخانه کمک میکند تغییرات کیفیت خروجی را در دورههای مختلف مقایسه کند.
برای محاسبه این معیار میتوان از رابطه زیر استفاده کرد:
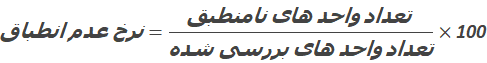
برای مثال، اگر از میان ۵۰۰ واحد بررسیشده، ۱۵ واحد با معیارهای پذیرش مطابقت نداشته باشند، نرخ عدم انطباق برابر با ۳ درصد خواهد بود. این عدد باید همراه با اطلاعاتی مانند نوع عیب، خط تولید، شیفت کاری و مرحله شناسایی بررسی شود؛ زیرا یک نرخ کلی بهتنهایی علت ایجاد مشکل را مشخص نمیکند.
میزان دوبارهکاری و ضایعات
دوبارهکاری به اقداماتی گفته میشود که برای اصلاح خروجی نامنطبق و رساندن آن به الزامات تعیینشده انجام میشوند. ضایعات نیز به خروجیهایی اشاره دارند که امکان استفاده یا اصلاح آنها مطابق ضوابط وجود ندارد. افزایش این دو شاخص میتواند نشانه وجود مشکل در مواد ورودی، تنظیمات تجهیزات، روش تولید یا کنترلهای حین فرایند باشد. برای ارزیابی دقیقتر، بهتر است میزان دوبارهکاری و ضایعات به تفکیک خط تولید، نوع ایراد و دوره زمانی ثبت شود. همچنین باید میان دوبارهکاری و تعمیر تفاوت قائل شد. در دوبارهکاری، خروجی برای برآورده کردن الزامات اولیه اصلاح میشود؛ اما تعمیر ممکن است محصول را برای استفاده قابل قبول کند، بدون اینکه تمام الزامات اولیه آن را برآورده سازد. تصمیم درباره پذیرش چنین خروجیهایی باید مطابق ضوابط فنی و قراردادی باشد.
تعداد مغایرتهای تکرار شونده
تعداد مغایرتهای تکرار شونده نشان میدهد یک نوع مشکل پس از شناسایی و اجرای اقدامات اصلاحی، چند بار دوباره اتفاق افتاده است. کاهش این شاخص میتواند نشانه اثربخشی بهتر اقدامات اصلاحی و کنترل عوامل ایجاد کننده عیب باشد. برای بررسی این معیار، لازم است هر مغایرت با کد یا عنوان مشخص ثبت شود. سپس میتوان نوع خطا، محل وقوع، علت شناساییشده و اقدام اصلاحی را در دورههای مختلف مقایسه کرد.
برای مثال، اگر یک ایراد ابعادی در چند نوبت تولید تکرار شود، باید بررسی شود که آیا تنظیمات دستگاه اصلاح نشدهاند یا روش کنترل پس از تعمیر تجهیزات تغییر نکرده است. چنین تحلیلی کمک میکند کارخانه بهجای رفع موقت مشکل، روی جلوگیری از تکرار آن تمرکز کند.
زمان رسیدگی به مشکلات کیفی
زمان رسیدگی به مشکلات کیفی، فاصله میان شناسایی یک مغایرت تا تعیین تکلیف و اجرای اقدام لازم را نشان میدهد. طولانی شدن این زمان میتواند باعث باقی ماندن خروجی مشکوک در انبار، تاخیر در ارسال یا انتقال مشکل به مراحل بعدی شود. برای ارزیابی این شاخص، زمان ثبت مغایرت، شروع بررسی، تعیین علت و تکمیل اقدام اصلاحی باید مستند باشد. البته سرعت رسیدگی بهتنهایی معیار کافی نیست؛ زیرا یک مشکل پیچیده ممکن است برای شناسایی علت ریشهای به بررسی بیشتری نیاز داشته باشد. بهتر است زمان رسیدگی در کنار اثربخشی اقدام اصلاحی سنجیده شود. هدف، حل دقیق مشکل در زمان مناسب است؛ نه صرفاً بستن سریع پرونده عدم انطباق.
کلام آخر
بهترین روش کنترل کیفیت در کارخانههای فولادی، اجرای یک برنامه یکپارچه است که بازرسی مواد اولیه، پایش مراحل تولید، آزمونهای تخصصی و ارزیابی محصول نهایی را به یکدیگر متصل کند. روشهایی مانند آنالیز شیمیایی، آزمون کشش، آزمایشهای غیرمخرب و کنترل آماری فرایند زمانی نتیجهبخش خواهند بود که براساس نوع فرایند و الزامات فنی انتخاب شوند. برای دستیابی به نتایج قابلاعتماد، کارخانه باید علاوه بر انتخاب تجهیزات مناسب، دستورالعملهای بازرسی را تدوین کند، معیارهای پذیرش را مشخص نگه دارد و سوابق آزمونها را بهصورت قابلردیابی ثبت کند. همچنین بررسی علت ریشهای مغایرتها و سنجش شاخصهایی مانند نرخ عدم انطباق و میزان دوبارهکاری، امکان ارزیابی عملکرد سیستم و شناسایی فرصتهای بهبود را فراهم میکند.